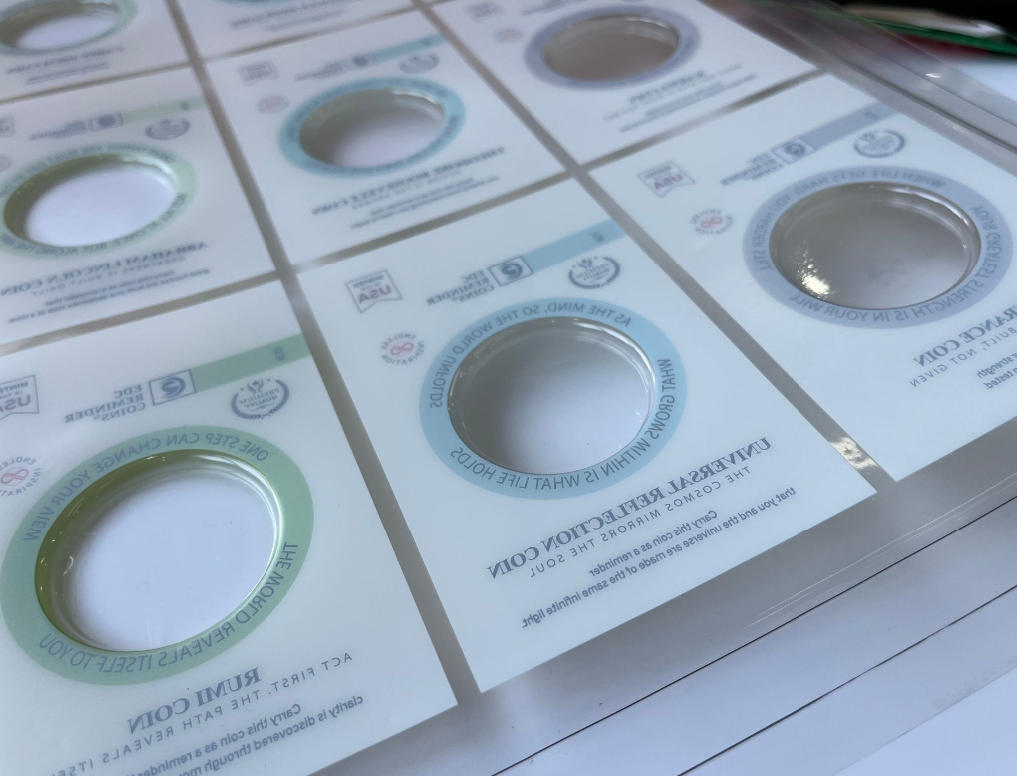
L'emballage blister à positionnement imprimé est largement utilisé dans l'électronique, la cosmétique et les jouets. Son principal enjeu industriel est d'adapter les motifs imprimés plans à la déformation tridimensionnelle du formage sous vide. Le contrôle du procédé et le choix de l'encre conditionnent le rendement et la précision des produits finis.

Les difficultés techniques se répartissent en quatre étapes clés. Lors de la conception, une compensation de déformation inversée est appliquée aux motifs selon le taux d'étirement des zones de formage pour éviter toute distorsion. Des marques de positionnement photoélectrique sont placées sur les bords non étirés pour prévenir les décalages.
Pendant l'impression, la contrainte interne des feuilles est maîtrisée par une impression à faible tension et un vieillissement statique. Le formage nécessite un alignement photoélectrique stable et un chauffage uniforme par zone pour éviter les déformations locales. La découpe finale respecte des références unifiées pour garantir la précision dimensionnelle.
Les encres classiques ne supportent pas l'étirement à haute température. Il est impératif d'utiliser des encres flexibles spéciales pour blister, résistantes à 140-170℃, sans moussage ni décoloration, compatibles avec les supports PET, PVC et PP, et conservant une excellente adhérence après refroidissement.
En production, des couches d'encre fines limitent les fissures. Un séchage complet supprime les résidus de solvant. La surcuisson des encres UV est évitée. Des tests de formage simulé assurent la stabilité de la production en série et éliminent les défauts courants.